
Quali sono i parametri di lavorazione per il taglio dell'acciaio Silver Bright?
Oct 24, 2026
L'acciaio Silver Bright, noto per la sua eccellente finitura superficiale, l'elevata precisione e la buona lavorabilità, è una scelta popolare in vari settori. In qualità di fornitore affidabile di Silver Bright Steel, ho una vasta esperienza e conoscenza dei suoi processi di lavorazione. In questo post del blog approfondirò i principali parametri di lavorazione per il taglio dell'acciaio Silver Bright per aiutarti a ottenere risultati ottimali.
Comprendere l'acciaio brillante argentato
Silver Bright Steel è un acciaio rifinito a freddo con una superficie lucida e liscia. È tipicamente realizzato in acciaio a basso e medio tenore di carbonio ed è disponibile in vari gradi, tra cui SAE 1018, SAE 1020, ecc. Questi gradi offrono diverse proprietà meccaniche, che li rendono adatti per un'ampia gamma di applicazioni, come componenti automobilistici, parti di macchinari e elementi di fissaggio.
Velocità di taglio
La velocità di taglio è uno dei parametri di lavorazione più critici. Si riferisce alla velocità con cui l'utensile da taglio si muove rispetto al pezzo. Per Silver Bright Steel, la velocità di taglio dipende da diversi fattori, tra cui il tipo di utensile da taglio, la qualità dell'acciaio e la finitura superficiale desiderata.
- Utensili in acciaio super rapido (HSS).: Quando si utilizzano utensili HSS, la velocità di taglio per l'acciaio Silver Bright varia solitamente da 20 a 50 metri al minuto (m/min). Gli utensili HSS sono relativamente economici e possono gestire un'ampia gamma di operazioni di taglio. Tuttavia, presentano limitazioni in termini di resistenza al calore, pertanto la velocità di taglio deve essere mantenuta entro un intervallo ragionevole per evitare un'eccessiva usura dell'utensile.
- Utensili in carburo: Gli utensili in metallo duro sono più resistenti al calore rispetto agli utensili in HSS. Per l'acciaio Silver Bright, la velocità di taglio quando si utilizzano utensili in metallo duro può essere notevolmente più elevata, in genere compresa tra 80 e 200 m/min. La maggiore velocità di taglio consente velocità di rimozione del materiale più elevate, aumentando la produttività. Ma gli utensili in metallo duro sono più costosi e una corretta manipolazione e utilizzo del refrigerante sono essenziali per garantirne la longevità.
Tasso di avanzamento
La velocità di avanzamento è la distanza che l'utensile da taglio avanza nel pezzo per giro (per operazioni di tornitura) o per dente (per operazioni di fresatura). Per Silver Bright Steel, la velocità di avanzamento è influenzata dalla geometria dell'utensile da taglio, dalla profondità di taglio e dalla potenza della macchina utensile.
- Girando: Nelle operazioni di tornitura, la velocità di avanzamento varia generalmente da 0,1 a 0,3 mm/giro per i tagli di sgrossatura e da 0,05 a 0,15 mm/giro per i tagli di finitura. Una velocità di avanzamento più elevata può essere utilizzata per la sgrossatura per rimuovere rapidamente grandi quantità di materiale, mentre per la finitura è necessaria una velocità di avanzamento inferiore per ottenere una finitura superficiale liscia.
- Fresatura: Per le operazioni di fresatura, la velocità di avanzamento per dente varia solitamente da 0,05 a 0,2 mm/dente per la sgrossatura e da 0,02 a 0,1 mm/dente per la finitura. La velocità di avanzamento deve essere regolata in base al numero di denti della fresa e alla velocità del mandrino.
Profondità di taglio
La profondità di taglio è lo spessore del materiale rimosso in una singola passata. Quando si taglia l'acciaio Silver Bright, la profondità di taglio dipende dalla resistenza dell'utensile da taglio, dalla potenza della macchina utensile e dalla rigidità della configurazione del pezzo.
- Sgrossatura: Nelle operazioni di sgrossatura, è possibile utilizzare una profondità di taglio maggiore per rimuovere una quantità significativa di materiale in meno passate. Per l'acciaio Silver Bright, la profondità di taglio per la sgrossatura varia solitamente da 1 a 5 mm.
- Finitura: Per le operazioni di finitura, è necessaria una profondità di taglio minore per ottenere una finitura superficiale fine e precisione dimensionale. La profondità di taglio per la finitura varia tipicamente da 0,1 a 0,5 mm.
Utilizzo del liquido refrigerante
L'uso del refrigerante è fondamentale quando si taglia l'acciaio argentato brillante. I refrigeranti aiutano a ridurre la generazione di calore durante il processo di taglio, prolungando la durata dell'utensile e migliorando la finitura superficiale del pezzo.
- Tipi di refrigeranti: Sono disponibili diversi tipi di refrigeranti, inclusi refrigeranti a base di acqua, refrigeranti a base di olio e refrigeranti semisintetici. I refrigeranti a base d'acqua sono popolari perché offrono buone proprietà di raffreddamento e sono relativamente economici. I refrigeranti a base di olio forniscono una migliore lubrificazione, utile per ridurre l'attrito e l'usura degli utensili. I refrigeranti semisintetici combinano i vantaggi sia dei refrigeranti a base di acqua che di quelli a base di olio.
- Applicazione del refrigerante: Il refrigerante deve essere applicato direttamente alla zona di taglio per garantire un raffreddamento e una lubrificazione efficienti. Anche la portata e la pressione del refrigerante possono influenzare le prestazioni di lavorazione. Generalmente, per le operazioni di taglio ad alta velocità sono necessarie una portata e una pressione più elevate.
Geometria dello strumento
Anche la geometria dell'utensile da taglio gioca un ruolo importante nel taglio dell'acciaio Silver Bright.
- Angolo di inclinazione: L'angolo di spoglia influisce sulla forza di taglio e sulla formazione di trucioli. Un angolo di spoglia positivo riduce la forza di taglio ma può ridurre la resistenza dell'utensile. Per l'acciaio Silver Bright, viene spesso utilizzato un angolo di spoglia positivo moderato (circa 5 - 15 gradi) per bilanciare la forza di taglio e la durata dell'utensile.
- Angolo di scarico: L'angolo di scarico impedisce che l'utensile sfreghi contro il pezzo da lavorare. Un angolo di scarico maggiore riduce l'attrito ma può anche ridurre la resistenza dell'utensile. Per il taglio dell'acciaio argentato lucido viene comunemente utilizzato un angolo di spoglia di 6 - 12 gradi.
- Raggio del naso: Il raggio di punta dell'utensile da taglio influisce sulla finitura superficiale e sulla forza di taglio. Un raggio di punta maggiore può migliorare la finitura superficiale ma può aumentare la forza di taglio. Per le operazioni di finitura su Silver Bright Steel, viene spesso utilizzato un raggio di punta di 0,2 - 0,8 mm.
Le nostre offerte di prodotti
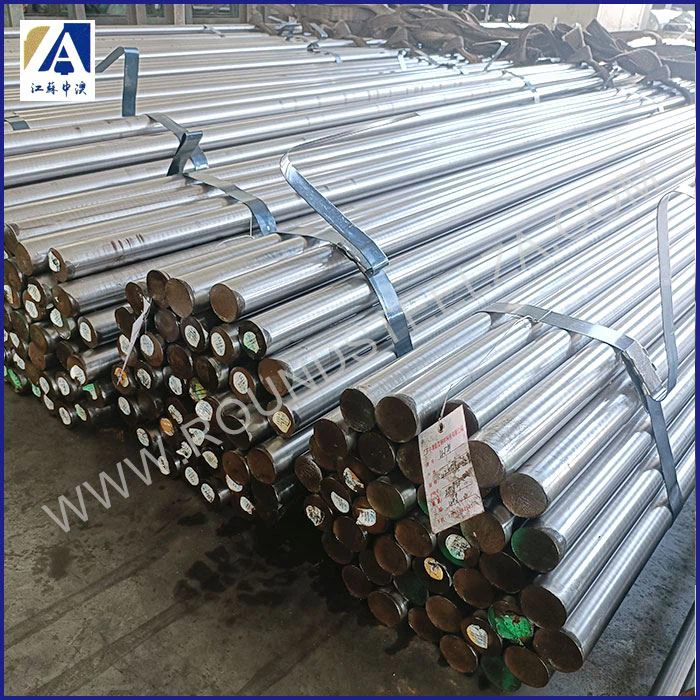
In qualità di fornitore di Silver Bright Steel, offriamo una vasta gamma di prodotti di alta qualità. NostroBarra Brillante Trafilata Tonda SAE 1018è una scelta popolare per applicazioni generiche grazie alla sua eccellente lavorabilità e saldabilità. Forniamo ancheBarra tonda lucida da 20 mmEBarra in acciaio lucido da 16 mm, disponibili in varie lunghezze e utilizzabili in diversi settori. Inoltre, il nsBarra luminosa 1020EBarra rotonda luminosasono noti per la loro alta precisione e qualità costante.

Contattaci per l'approvvigionamento
Se cerchi prodotti Silver Bright Steel o hai domande sui parametri di lavorazione, non esitare a contattarci. Abbiamo un team di esperti in grado di fornirti consulenza e supporto professionale. Sia che abbiate bisogno di una piccola quantità per un prototipo o di un ordine su larga scala per la produzione, possiamo soddisfare le vostre esigenze.